
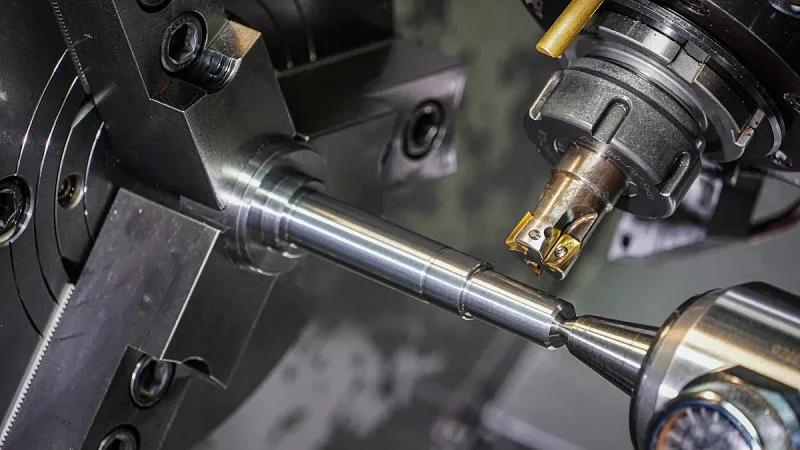
Le camere di rilevamento sono componenti critici in strumenti per semiconduttori, sensori aerospaziali e diagnostica medica, dove precisione e affidabilità non sono negoziabili. Ogni componente deve adattarsi e funzionare in modo impeccabile, e raggiungere questo obiettivo inizia con il giusto approccio produttivo. Al centro di questo processo c'è la lavorazione CNC delle camere di rilevamento, che combina tecniche sottrattive avanzate – fresatura, tornitura, foratura e rettifica – con materiali accuratamente selezionati come alluminio, acciaio inossidabile, titanio e PEEK. Queste due decisioni sono profondamente interconnesse. L'ambiente operativo della camera – che si tratti di vuoto, pressione o temperature estreme – determina la combinazione ottimale di metodo e materiale. La lavorazione CNC delle camere di rilevamento consiste nel trovare il giusto equilibrio per soddisfare gli obiettivi di prestazioni, costi e tempi di consegna. Come scegliere quindi la combinazione ideale? Questa guida vi accompagnerà nel processo decisionale, offrendovi consigli pratici di progettazione per la producibilità e opzioni di finitura come l'elettrolucidatura e l'anodizzazione. Questi passaggi finali garantiscono l'integrità del vuoto e la finitura superficiale liscia richieste dalla vostra applicazione. La vera precisione inizia con scelte consapevoli, a partire dalla lavorazione CNC delle camere di rilevamento.
Processi chiave per la lavorazione CNC della camera di rilevamento
La lavorazione CNC di camere di rilevamento raramente si basa su un unico processo. La maggior parte delle camere richiede diverse fasi che lavorano in sinergia. Un componente tipico potrebbe iniziare su una fresatrice, passare a un tornio e terminare con una foratura di precisione. Eseguire queste fasi in un'unica configurazione mantiene le tolleranze ristrette e riduce gli errori dovuti al riposizionamento del pezzo. Analizziamo ora i principali processi che incontrerete.
Fresatura a 5 assi per geometrie complesse
Le camere di rilevamento presentano spesso forme complesse. Si pensi a cavità interne, aperture angolate e pareti curve. Una fresatrice standard a 3 assi ha difficoltà a gestire queste caratteristiche. Una macchina a 5 assi, invece, ruota l'utensile o il pezzo lungo due assi aggiuntivi. Questa flessibilità consente all'utensile di raggiungere punti difficili senza dover spostare nuovamente il pezzo.
Cavità e porte interne
Le cavità profonde rappresentano una vera sfida. Gli utensili lunghi tendono a piegarsi e vibrare durante il taglio. Queste vibrazioni lasciano segni di vibrazione sulla superficie. La lavorazione a 5 assi risolve questo problema in modo intelligente:
- L'inclinazione del mandrino consente agli operatori di utilizzare frese più corte e rigide che raggiungono cavità profonde da angoli ottimali.
- Gli utensili più corti si piegano meno e vibrano molto meno rispetto alle prolunghe lunghe.
- Il controllo multiasse simultaneo gestisce dinamicamente le pressioni di taglio, prevenendo la flessione strutturale nei componenti in alluminio a parete sottile.
- Questo approccio mantiene il parallelismo geometrico e tolleranze ristrette di ±0.01 mm negli alloggiamenti a cavità profonda.
Il risultato? Superfici pulite e dimensioni precise, anche nelle zone più difficili da raggiungere.
Tolleranze ristrette sulle superfici di tenuta
Le superfici di tenuta richiedono una planarità eccezionale. Una superficie deformata significa perdite. Punto. A volte la sola fresatura non è sufficiente per ottenere la finitura richiesta. È qui che entra in gioco la rettifica. Consideriamo un caso reale in cui una superficie di tenuta presentava una deformazione a sella, 14 volte meno piana della tolleranza richiesta di ±0.0001. Il produttore ha scoperto che la superficie di riferimento utilizzata per la rettifica era deformata. Correggere quella superficie di riferimento ha fatto la differenza. La soluzione ha comportato:
- Rilavorazione della superficie di posizionamento per correggere i problemi di allineamento.
- Restituzione dei pezzi al cliente per la rilavorazione.
- Esecuzione della rettifica frontale su una rettificatrice per interni anziché sulla rettificatrice per superfici piane originariamente richiesta.
- Ottenere superfici lisce che soddisfino le rigorose specifiche di planarità di ±0.0001
Questa storia dimostra perché la scelta del processo è fondamentale. L'attrezzatura e l'approccio giusti trasformano specifiche impossibili in risultati di routine.
Tornitura di precisione per componenti cilindrici
Non tutti i componenti della camera di rilevamento hanno una forma squadrata. Flange, passanti e corpi dei connettori sono rotondi. Queste parti richiedono una tornitura di precisione su un tornio CNC.
Flange e passacavi
I passanti trasportano segnali o energia attraverso la parete della camera. Devono garantire una tenuta perfetta durante il loro funzionamento. I centri di tornitura lavorano questi alberi cavi con notevole precisione. Il parametro chiave è la concentricità, ovvero quanto bene il diametro interno si allinea con il diametro esterno.
Concentricità e Rotondità
Perché la concentricità è così importante? Consideriamo un passante rotante con una guarnizione O-ring dinamica:
- I centri di tornitura CNC raggiungono tolleranze di concentricità di 0.005 mm (0.0002 pollici) tra diametro interno ed esterno.
- Qualsiasi oscillazione durante la rotazione provoca una compressione non uniforme sull'O-ring
- Una compressione non uniforme provoca perdite immediate della guarnizione e un'usura accelerata.
- Il perfetto allineamento interno/esterno garantisce che il pezzo condivida un unico asse di rotazione.
Questo livello di precisione previene costosi guasti in seguito. Un minimo disallineamento, invisibile a occhio nudo, potrebbe causare una perdita di vuoto in grado di bloccare un'intera linea di produzione.
Foratura, maschiatura e fresatura di filettature
Una volta ottenuta la forma principale, fori e filettature uniscono i vari componenti della camera. Queste operazioni sembrano semplici, ma richiedono una vera e propria abilità.
Schemi di foratura per l'assemblaggio
Le camere si uniscono tramite bulloni con una precisione impeccabile. La spaziatura dei fori deve corrispondere perfettamente tra le flange di accoppiamento. Anche un piccolo errore crea punti di stress. La foratura di questi schemi su una macchina CNC garantisce che ogni foro si trovi esattamente dove dovrebbe. La macchina segue il programma senza deviazioni, foro dopo foro.
Filettature per il montaggio del sensore
Sensori e manometri si avvitano nella parete della camera. Queste filettature devono fissare saldamente i componenti mantenendo al contempo la tenuta del vuoto. La fresatura delle filettature offre vantaggi rispetto alla maschiatura tradizionale. Produce filettature più resistenti con una migliore finitura superficiale. Inoltre, gestisce con maggiore facilità materiali speciali. Per le camere che utilizzano componenti lavorati su misura, la fresatura delle filettature offre la flessibilità necessaria per adattarsi a specifiche di filettatura insolite.
In tutte queste fasi del processo, il rilevamento delle vibrazioni riveste un ruolo fondamentale. I moderni centri di lavoro CNC monitorano le vibrazioni in tempo reale e regolano automaticamente i parametri di taglio quando rilevano instabilità. Questo approccio proattivo previene i difetti prima che si verifichino, consentendo di risparmiare tempo e materiale.
NOBLE, azienda leader cinese nel settore, vanta una profonda esperienza nella lavorazione CNC di camere di rilevamento. Il loro team comprende a fondo l'interazione tra le diverse fasi del processo. Fresatura, tornitura, foratura e rettifica vengono eseguite internamente, riducendo al minimo i passaggi intermedi, migliorando la comunicazione e garantendo una maggiore precisione per ogni componente prodotto.
I processi che abbiamo descritto costituiscono la base della produzione di camere di combustione. Ognuno di essi apporta un contributo essenziale. La fresatura crea geometrie complesse. La tornitura garantisce che le parti rotonde mantengano la loro forma. La foratura e la filettatura uniscono tutti gli elementi. Padroneggiate questi processi e sarete sulla buona strada per costruire camere di combustione che offrono prestazioni impeccabili anche negli ambienti più esigenti.
Selezione dei materiali per la lavorazione CNC della camera di rilevamento
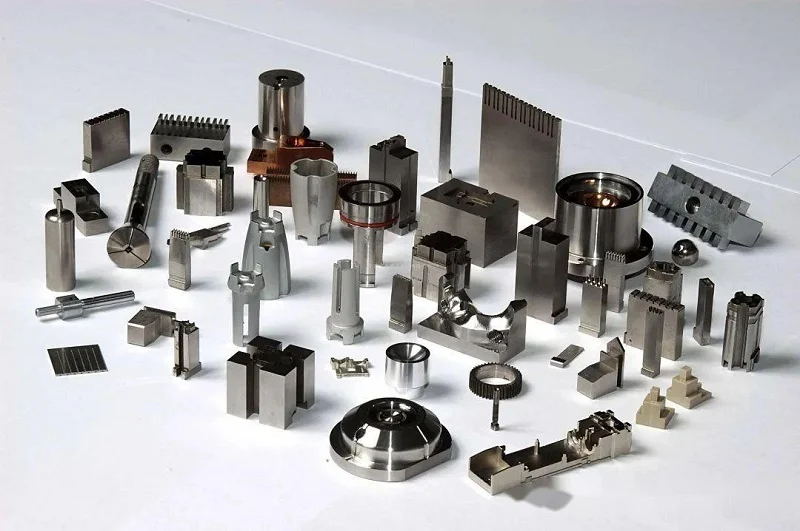
L'ambiente interno di una camera di rilevamento lavorata a CNC influenza ogni decisione relativa ai materiali. È necessario valutare il livello di vuoto, i cicli termici, l'esposizione alla corrosione e i limiti di peso. Condizioni diverse richiedono leghe diverse. Alcune camere operano in condizioni di vuoto ultraelevato, al di sotto di 1×10⁻⁹ mbar. Altre sono soggette a cicli termici tra temperatura criogenica e temperatura ambiente. Alcune sono esposte a sostanze chimiche aggressive. Ogni scenario indica una diversa famiglia di materiali. Analizziamo le opzioni principali e quando ciascuna di esse è appropriata.
Leghe di alluminio (6061, 7075)
L'alluminio è un materiale molto apprezzato per le camere di ionizzazione in cui il peso è un fattore critico. Pesa circa un terzo dell'acciaio. Questa differenza è importante quando si monta una camera su un portale mobile o all'interno di un satellite.
Risparmio di peso e conduttività termica
Prendiamo ad esempio l'alluminio 6061. La sua densità è di 2.70 g/cm³. Le sezioni in acciaio pesano tre volte tanto. Nonostante il peso ridotto, l'alluminio 6061 con trattamento termico T6 offre una resistenza alla trazione superiore a 290 MPa. Questo è sufficiente per la maggior parte delle applicazioni strutturali. La lavorabilità è ottima per le lavorazioni CNC, il che significa che è possibile realizzare geometrie complesse senza spendere una fortuna in attrezzature.
Un altro grande vantaggio è la conducibilità termica. L'alluminio ha una conducibilità termica che varia da 160 a 190 W/m·K. Per le camere che generano calore durante il funzionamento, tale conducibilità permette di dissiparlo rapidamente. L'acciaio inossidabile, al contrario, conduce il calore in modo inefficiente. Quando il controllo della temperatura è fondamentale, l'alluminio è spesso la scelta migliore.
Preparazione della superficie per l'utilizzo con aspirapolvere
La preparazione della superficie è fondamentale per la tenuta dell'alluminio sotto vuoto. Le superfici non trattate intrappolano gas e contaminanti. Sono necessari trattamenti specifici per garantire la compatibilità con l'ultra alto vuoto (UHV). L'elettrolucidatura si rivela particolarmente efficace in questo caso. Elimina le irregolarità superficiali e crea uno strato di ossido passivante liscio, che riduce il degassamento e previene l'adesione di particelle nelle camere bianche. La precisione di questi trattamenti superficiali influisce direttamente sulla capacità della camera di mantenere il vuoto nel tempo.
Anche la lavorazione di finitura è importante. La lucidatura delle aree di tenuta delle flange fino a Ra ≤ 0.8 μm garantisce la tenuta ermetica. Le camere vengono quindi sottoposte a un processo di degassamento. Il riscaldamento della camera a 150-200 °C sotto vuoto desorbe i gas intrappolati. Questo passaggio porta la camera in territorio di ultra alto vuoto (UHV) al di sotto di 1×10⁻⁹ mbar. Anche la brasatura sotto vuoto può essere utile, unendo i componenti senza flussante, riducendo al minimo i contaminanti residui.
Vengono utilizzate anche altre leghe di alluminio, come la 7075, che tuttavia richiedono la stessa accurata preparazione della superficie. L'elettrolucidatura tratta efficacemente entrambe le leghe e i protocolli di pulizia validati impediscono che la contaminazione comprometta ambienti di rilevamento sensibili.
Acciaio inossidabile (304, 316L)
L'acciaio inossidabile è la scelta ideale quando la resistenza alla corrosione e le prestazioni in condizioni di ultra alto vuoto (UHV) sono requisiti imprescindibili. Le leghe 304 e 316L sono le più utilizzate in questo ambito.
Resistenza alla corrosione e idoneità all'UHV
Le leghe a basso tenore di carbonio come la 304L e la 316L riducono al minimo le emissioni gassose e i rischi di contaminazione. Questo le rende ideali per applicazioni in ultra alto vuoto (UHV). Anche la finitura superficiale è importante. La combinazione dell'elettrolucidatura con il trattamento in forno sottovuoto riduce drasticamente la rugosità superficiale. Inoltre, rimuove l'umidità assorbita e gli idrocarburi. Questa combinazione vincente può migliorare il vuoto finale di uno o due ordini di grandezza.
Per le camere che gestiscono gas corrosivi o cicli di pulizia aggressivi, l'acciaio inossidabile 316L contiene molibdeno per una maggiore resistenza alla corrosione per vaiolatura. Questa piccola aggiunta di lega fa davvero la differenza in termini di durata.
Gestione dell'incrudimento durante la lavorazione
Ecco la difficoltà con l'acciaio inossidabile. Si indurisce rapidamente. Quando si lavora l'acciaio 304, il materiale si indurisce proprio nel punto di taglio. Parametri non corretti distruggono gli utensili. Esistono metodi specifici per gestire questo problema durante la lavorazione CNC.
Utilizzare inserti affilati con angoli di spoglia positivi. Questi tagliano anziché arare. Mantenere velocità di avanzamento costanti superiori a 0.003 IPR. Non lasciare mai che l'utensile si soffermi o sfreghi. Tale sosta prolungata innesca un rapido incrudimento. La profondità di taglio deve rimanere pari a una o due volte il raggio della punta. Ciò mantiene il taglio al di sotto della zona incrudita.
Sostituite gli inserti prima che si smussino. Un tagliente smussato accelera l'indurimento superficiale. Utilizzate un sistema di raffreddamento a flusso continuo per ogni operazione. Per le cavità profonde, è essenziale un sistema di raffreddamento ad alta pressione attraverso il mandrino. Mantenete le velocità di taglio basse, intorno ai 120-250 SFM per l'acciaio inossidabile 304 con utensili in metallo duro. Gli inserti in metallo duro rivestiti in TiAlN o PVD resistono bene alle alte temperature di taglio. Scegliete inserti con una geometria rompitruciolo aggressiva. Trucioli filamentosi indicano un problema.
Metalli e materie plastiche speciali
Alcune applicazioni vanno oltre i limiti dell'alluminio e dell'acciaio inossidabile standard. È qui che entrano in gioco i materiali speciali.
Titanio e rame per condizioni estreme
Il titanio offre una combinazione unica di proprietà. La sua conduttività termica si attesta intorno ai 21.9 W/m·K, circa il 50% superiore a quella dell'acciaio inossidabile, pur rimanendo ben al di sotto dell'alluminio. Il vero punto di forza del titanio è il suo basso coefficiente di dilatazione termica. Le giunzioni sigillate in ceramica resistono a ripetuti cicli termici da temperature criogeniche a quelle ambientali senza perdite. Questa stabilità dimensionale è difficile da eguagliare. Raggiungere tale livello di precisione nell'assemblaggio finale dipende dalla scelta del materiale di partenza più adatto.
Sia l'alluminio che il titanio sono amagnetici. Questa caratteristica è fondamentale per gli ambienti di rilevamento sensibili, dove le interferenze magnetiche comprometterebbero le misurazioni. Per quanto riguarda il degassamento dell'idrogeno, entrambi i materiali raggiungono livelli di vuoto di uno o due ordini di grandezza superiori a quelli dell'acciaio inossidabile. Ciò è dovuto al fatto che contengono una quantità di idrogeno significativamente inferiore.
Il rame viene utilizzato in ambienti che richiedono un'estrema conduttività termica. Essendo un materiale morbido, è più difficile da lavorare, ma per applicazioni ad alta temperatura nessun altro conduce il calore meglio del rame.
PEEK per esigenze di isolamento e leggerezza
Il PEEK è una plastica tecnica che si comporta sorprendentemente bene sotto vuoto. Le sue basse emissioni di gas impediscono la contaminazione degli elementi sensibili del rivelatore. Nella diagnostica medica, i sistemi di imaging ad alto vuoto si affidano a componenti in PEEK per mantenere le prestazioni durante l'utilizzo clinico. Le basse emissioni di gas del PEEK lo rendono adatto anche per componenti interni dove è necessario evitare la contaminazione. Non è indicato per recipienti a pressione strutturali, ma per componenti interni e isolanti è una scelta eccellente. Molti componenti lavorati su misura per camere di rivelazione utilizzano il PEEK, dove le sue basse emissioni di gas risultano vantaggiose.
NOBLE vanta una solida esperienza nell'accompagnare i clienti nella scelta dei materiali. Il loro team comprende a fondo il comportamento di ogni lega durante la lavorazione CNC della camera di rilevamento e quali trattamenti superficiali garantiscono i risultati migliori. Scegliere il materiale giusto fin dall'inizio consente di risparmiare tempo, denaro e rilavorazioni. Collaborare con un partner che conosce i compromessi rende questa decisione più semplice.
Progettazione per la lavorabilità nella lavorazione CNC della camera di rilevamento
Una buona progettazione semplifica la produzione. Una cattiva progettazione crea problemi. Questa è l'idea centrale alla base della progettazione per la producibilità, o DFM (Design for Manufacturability). Applicando i principi DFM fin dalle prime fasi, si riducono i costi e i tempi di consegna. Si evitano inoltre difetti comuni come segni di lavorazione, bave ed errori dimensionali.
Evitare distorsioni e stress
Il metallo trattiene tensioni interne derivanti dal processo di fabbricazione che lo ha generato. Quando si asporta materiale tramite lavorazione meccanica, queste tensioni si rilasciano in modo non uniforme, causando la deformazione del componente. Questo problema affligge in particolare i componenti delle camere di rilevamento, poiché richiedono tolleranze molto strette.
La soluzione consiste nel distendere le tensioni al momento giusto. Per l'alluminio 6061, una sequenza collaudata funziona bene. Innanzitutto, si esegue una sgrossatura del pezzo. Quindi, si effettua un trattamento termico di distensione. Infine, si esegue la lavorazione di finitura. Questa fase intermedia permette alla struttura atomica del metallo di stabilizzarsi prima di effettuare le passate finali. I pezzi mantengono la loro stabilità dimensionale fino all'ultima passata.
Per le camere di alta precisione che devono mantenere la loro accuratezza per anni di servizio, ulteriori fasi di distensione delle tensioni, come il ciclo criogenico, possono migliorare la stabilità a lungo termine. Il processo richiede tempo inizialmente, ma evita successive rilavorazioni.
Il trattamento di distensione sottovuoto funziona in modo simile anche per i componenti in acciaio. La chiave è eseguire questo trattamento dopo la sgrossatura e prima della lavorazione finale. In questo modo, il materiale non si sposterà durante la rimozione degli ultimi residui.
Ottimizzazione dell'accesso agli strumenti
Il design determina la capacità di una fresa di raggiungere le caratteristiche desiderate. Un accesso limitato all'utensile costringe gli operatori a soluzioni creative che comportano una perdita di tempo e denaro.
Le cavità profonde sono la causa principale dei problemi. Un utensile lungo si flette e vibra. Queste vibrazioni lasciano segni di vibrazione e rovinano la finitura superficiale. La regola generale è: progettare raggi di curvatura interni degli angoli pari ad almeno un ottavo della profondità della cavità. Ciò consente all'operatore di utilizzare un utensile più corto e rigido che taglia in modo netto.
Le pareti sottili mancano di rigidità. Si flettono sotto la pressione di taglio, causando flessioni e finiture scadenti. Aumentare lo spessore delle pareti dove possibile. I sottosquadri richiedono frese speciali a forma di lecca-lecca e percorsi utensile complessi. Riprogettare il pezzo per eliminarli o suddividerlo in più parti.
Le funzioni troppo ravvicinate creano un altro problema. Quando le funzioni adiacenti sono troppo vicine, gli strumenti standard non riescono a inserirsi tra di esse. Il risultato è l'utilizzo di strumenti più piccoli e meno efficaci, oppure la necessità di operazioni secondarie. È importante lasciare spazio sufficiente tra una funzione e l'altra.
Tolleranze per l'assemblaggio funzionale
Le decisioni relative alle tolleranze influiscono sia sui costi che sulle prestazioni. Tolleranze eccessivamente rigide impongono velocità di lavorazione inferiori e fasi di controllo aggiuntive. Tolleranze troppo ampie, laddove è richiesta precisione, causano guasti durante l'assemblaggio.
Applica tolleranze ristrette solo dove la funzionalità lo richiede. Le superfici di tenuta e le flange di accoppiamento necessitano di precisione. Le caratteristiche estetiche no. Questo approccio pratico alla progettazione per la lavorazione CNC consente di contenere i costi, preservando al contempo la precisione richiesta dall'applicazione.
L'analisi dell'accumulo di tolleranze aiuta a comprendere come le variazioni dei singoli componenti si combinano all'interno di un assieme. I metodi statistici modellano condizioni reali come cicli termici e variazioni di pressione. Gli standard di settore forniscono un linguaggio coerente per la comunicazione dei requisiti dimensionali tra i team.
La collaborazione precoce tra i team di progettazione, produzione e controllo qualità permette di individuare i fattori che incidono sui costi prima che si trasformino in problemi. La progettazione per la producibilità (DFM) funziona al meglio con un approccio iterativo. Prototipi e prototipi pilota perfezionano continuamente il design. Ogni ciclo migliora la producibilità e riduce gli sprechi.
L'obiettivo è semplice: creare componenti che si lavorino in modo pulito, si assemblino facilmente e funzionino in modo affidabile. Questo è ciò che offre una progettazione intelligente per la lavorazione CNC. Quando si unisce una progettazione accurata a una lavorazione CNC con camera di rilevamento altamente qualificata, si ottengono componenti che soddisfano le specifiche fin dal primo tentativo.
Post-elaborazione e finitura superficiale della camera di rilevamento lavorata a CNC
I pezzi lavorati grezzi spesso non soddisfano i requisiti delle operazioni di rilevamento. Trucioli, oli e piccole bave aderiscono alle superfici dopo il taglio. La post-lavorazione rimuove questi contaminanti e modifica la chimica superficiale. Le giuste fasi di finitura determinano se una camera mantiene il vuoto, resiste alla ruggine o rilascia particelle durante l'uso.
Elettrolucidatura per acciaio inossidabile
L'elettrolucidatura rimuove un sottile strato di metallo tramite una reazione elettrochimica. Questo processo leviga le piccole irregolarità e avvallamenti presenti sulle superfici in acciaio inossidabile.
Riduzione della generazione di particelle
Le superfici ruvide intrappolano le particelle che si staccano nel vuoto durante l'utilizzo. L'elettrolucidatura elimina le asperità in cui le particelle si annidano. La nuova superficie presenta un minor numero di punti di adesione per le particelle. Per i sistemi a vuoto ultra-spinto, questa riduzione è di fondamentale importanza.
Ottenere finiture a specchio
Il processo crea una superficie lucida e riflettente. Le superfici lisce hanno una superficie minore, quindi meno molecole di gas possono aderire. Una minore adesione si traduce in tempi di svuotamento più rapidi e un vuoto finale migliore. Le superfici elettrolucidate resistono inoltre alla ruggine perché lo strato di ossido ricco di cromo si forma in modo uniforme.
Anodizzazione per alluminio
Le camere in alluminio ricevono un trattamento diverso. L'anodizzazione crea uno strato di ossido controllato mediante un processo elettrolitico.
Rivestimento indurito per una maggiore resistenza all'usura.
L'anodizzazione a rivestimento duro crea uno strato di ossido molto resistente. Lo spessore del rivestimento è significativamente maggiore rispetto allo strato di ossido naturale. Per i componenti soggetti a forte usura e contatto ripetuto, come le camicie dei cilindri, questo trattamento ne prolunga notevolmente la durata. Il processo non altera le tolleranze dimensionali, garantendo così la precisione dei componenti di precisione.
Strati superficiali non conduttivi
Gli strati anodizzati bloccano anche la corrente elettrica. Il film di ossido interrompe il flusso di corrente, prevenendo la corrosione galvanica tra metalli diversi. Questa proprietà è utile quando le camere in alluminio si collegano a parti in rame o acciaio inossidabile.
Pulitura e Passivazione
I trattamenti di finitura da soli non garantiscono la pulizia. Ogni camera necessita di una pulizia profonda prima dell'uso.
Rimozione dei contaminanti derivanti dalla lavorazione
La lavorazione meccanica lascia residui di fluidi da taglio, trucioli metallici e residui organici. La pulizia a umido li rimuove con una sequenza accurata, utilizzando solventi e acidi appropriati, seguiti da risciacqui con acqua deionizzata e asciugatura. Questo processo garantisce che la superficie sia priva di contaminanti.
Preparazione al servizio ad alta purezza
Per l'acciaio inossidabile, la passivazione avviene dopo l'elettrolucidatura. Essa crea uno strato protettivo stabile e ricco di cromo. In alcuni casi, la pulizia al plasma può essere utilizzata per rimuovere i depositi più ostinati direttamente in loco. Il metodo specifico dipende dal tipo di contaminazione.
NOBLE integra questi servizi di finitura nel proprio processo di lavorazione CNC della camera di rilevamento. Il loro team esegue internamente l'elettrolucidatura, l'anodizzazione e la passivazione. Questa combinazione garantisce la precisione e assicura che ogni superficie soddisfi le specifiche prima della spedizione.
NOBLE: Il vostro partner per la lavorazione CNC di camere di rilevamento.

Trovare il partner di produzione giusto fa la differenza. Serve qualcuno che conosca a fondo sia i materiali che i processi di cui abbiamo parlato. Serve un team in grado di gestire l'intero ciclo produttivo, dalla progettazione al prodotto finito. NOBLE risponde perfettamente a queste esigenze. L'azienda è specializzata nella lavorazione di metalli e materie plastiche e offre competenze che coprono l'intero ciclo produttivo.
Funzionalità complete
NOBLE riunisce tutto sotto lo stesso tetto. Questo è più importante di quanto si possa immaginare. Quando la lavorazione, la finitura e l'assemblaggio avvengono in luoghi diversi, i componenti vengono trasportati tra varie strutture. Ogni passaggio di consegne comporta dei rischi. I pezzi possono danneggiarsi durante il trasporto. La comunicazione può interrompersi. Le tolleranze possono variare. NOBLE elimina questi problemi gestendo tutto internamente.
Lavorazioni meccaniche e finiture interne
Il cuore pulsante dell'attività di NOBLE è il suo reparto interno di lavorazione CNC. Utilizzano centri di fresatura all'avanguardia, torni di precisione e rettificatrici. I loro tecnici conoscono a fondo il comportamento delle leghe di alluminio, comprendono le peculiarità dell'incrudimento dell'acciaio inossidabile e hanno messo a punto i parametri corretti per il titanio e il PEEK.
Ma la lavorazione meccanica è solo metà della storia. NOBLE esegue anche l'elettrolucidatura, l'anodizzazione e la passivazione nello stesso stabilimento. Questa integrazione offre vantaggi concreti. I pezzi passano dalla fresatura alla linea di finitura senza mai uscire dall'edificio. Il team che ha lavorato il vostro componente ne controlla anche il trattamento superficiale. Sanno esattamente di cosa ha bisogno il pezzo perché lo hanno realizzato loro stessi. Questo approccio alla produzione CNC di precisione garantisce che ogni fase sia perfettamente allineata alla successiva.
Il reparto di finitura applica gli stessi rigorosi standard del reparto di lavorazione meccanica. L'elettrolucidatura rimuove le asperità superficiali dall'acciaio inossidabile. L'anodizzazione crea strati di ossido protettivo sull'alluminio. La passivazione prepara i componenti per l'impiego in ambienti ad alta purezza. Ogni processo viene documentato e verificato prima che i pezzi passino alla fase successiva.
Servizi di assemblaggio a valore aggiunto
NOBLE va oltre i singoli componenti. Il loro team è in grado di assemblare sottosistemi completi. Si occupano della disposizione dei bulloni, dell'installazione degli O-ring e del montaggio dei sensori. Questo vi evita di dover coordinare più fornitori. Un unico partner si assume la responsabilità dell'intero assemblaggio.
Il lavoro di assemblaggio richiede una precisione particolare. Le superfici di tenuta devono rimanere pulite. I dispositivi di fissaggio devono essere serrati con la coppia corretta. I componenti devono essere perfettamente allineati. I tecnici di NOBLE seguono procedure dettagliate per ogni fase di assemblaggio. Verificano ogni passaggio prima di procedere al successivo. Il risultato è un prodotto finito, pronto per l'uso.
Sistemi di qualità certificati
Le certificazioni di qualità indicano che un produttore prende sul serio la conformità alle normative. NOBLE possiede importanti certificazioni che dimostrano il suo impegno.
Gestione della qualità Conformità
La certificazione di NOBLE significa che l'azienda segue processi coerenti per ogni ordine. Traccia i materiali, documenta le ispezioni e mantiene la tracciabilità lungo tutto il processo produttivo.
Questa certificazione è fondamentale per i componenti lavorati su misura. Quando si ordina un componente per una camera di rilevamento, è essenziale avere la certezza che corrisponda sempre alle specifiche. Il sistema individua i problemi tempestivamente, impedisce che i difetti raggiungano i clienti e garantisce il livello di precisione richiesto dalle attività di rilevamento.
Certificazione dei dispositivi medici
La diagnostica medica richiede controlli ancora più rigorosi. NOBLE possiede una certificazione che risponde alle esigenze specifiche della produzione di dispositivi medici, ponendo l'accento sulla gestione del rischio, la validazione e la tracciabilità.
Ciò significa che i loro processi soddisfano i rigorosi standard del settore medicale. Le camere di rilevamento utilizzate nelle apparecchiature diagnostiche devono funzionare in modo impeccabile. L'esito clinico dei pazienti dipende da letture accurate. Il sistema di qualità certificato di NOBLE contribuisce a garantire che tali letture rimangano affidabili. La stessa disciplina apporta benefici anche ai clienti del settore dei semiconduttori e aerospaziale.
Collaborando con NOBLE, otterrete molto più di una semplice officina meccanica. Avrete a disposizione un produttore a servizio completo con sistemi di qualità certificati e competenze esaustive. Questa combinazione garantisce la precisione e l'affidabilità necessarie per la lavorazione CNC delle vostre camere di rilevamento.
La scelta del metodo di lavorazione CNC più adatto per la camera di rilevamento inizia dall'ambiente operativo. Il livello di vuoto, la temperatura e la pressione indicano il materiale più indicato. Il materiale, a sua volta, determina i processi più appropriati. L'alluminio è adatto a progetti in cui il peso è un fattore critico. L'acciaio inossidabile resiste alle condizioni corrosive. Il titanio sopporta cicli termici estremi.
Il successo, però, va ben oltre la semplice scelta di un materiale o di una macchina. La vera precisione deriva dalla sinergia tra una progettazione accurata, le proprietà dei materiali e la competenza produttiva. Ogni decisione influenza la successiva. Ecco perché è fondamentale collaborare con un produttore esperto. NOBLE unisce competenza sui materiali e padronanza dei processi sotto un unico tetto. I loro sistemi di qualità certificati garantiscono che ogni componente soddisfi le specifiche. La finitura interna offre la qualità superficiale richiesta dalla vostra camera di combustione.
Con l'avanzare della tecnologia di lavorazione CNC e della scienza dei materiali, la progettazione di camere di rilevamento lavorate a CNC continuerà a superare i limiti. Collaborare con un partner che si mantiene aggiornato vi permetterà di essere pronti per le sfide future.
FAQ di Camera di rilevamento lavorata a CNC
Come faccio a scegliere tra alluminio e acciaio inossidabile?
L'ambiente operativo determina quale materiale utilizzare. L'alluminio è adatto per progetti leggeri con temperature elevate. L'acciaio inossidabile è più indicato per gas corrosivi e vuoto spinto. Innanzitutto, è necessario considerare il livello di vuoto, le variazioni di temperatura e l'esposizione a sostanze chimiche. Questi tre fattori restringono rapidamente le opzioni.
Quali livelli di tolleranza posso aspettarmi?
Le moderne macchine a 5 assi possono mantenere una precisione di ±0.01 mm su cavità complesse. La rettifica può rendere le superfici di tenuta piane con una precisione di ±0.0001 pollici. La tornitura di precisione mantiene la concentricità entro 0.005 mm. Questa precisione si ottiene eseguendo tutti i processi in un'unica configurazione.
Il PEEK è adatto per i componenti strutturali delle camere?
Il PEEK è ideale per componenti interni e isolanti, ma non per recipienti a pressione. Presenta basse emissioni di gas, buone proprietà di isolamento elettrico e leggerezza. I metalli rimangono la scelta migliore per le parti strutturali. Utilizzate il PEEK dove è necessario isolamento o riduzione di peso senza dover sopportare carichi pesanti.
Come posso prevenire la deformazione nelle camere di combustione a pareti sottili?
Innanzitutto, si esegue una sgrossatura del pezzo. Successivamente, si procede con un trattamento di distensione. Per l'alluminio 6061, si utilizza un trattamento termico di distensione. Dopodiché, si passa alla lavorazione di finitura. Ulteriori fasi di distensione, come il ciclo criogenico, possono migliorare la stabilità delle camere di alta precisione. Questa sequenza impedisce la deformazione durante le passate finali.
Quando diventa necessaria l'elettrolucidatura?
L'elettrolucidatura è necessaria per l'utilizzo in condizioni di ultra-alto vuoto. Rimuove le irregolarità superficiali in cui si annidano le particelle e crea uno strato di ossido liscio e ricco di cromo. Se la camera opera a pressioni inferiori a 1×10⁻⁹ mbar, l'elettrolucidatura è indispensabile. Per applicazioni meno impegnative, potrebbe essere sufficiente una pulizia standard.
Quale finitura superficiale è più adatta per sigillare le superfici?
Lucidare le aree di tenuta della flangia fino a Ra ≤ 0.8 μm per garantire la tenuta ermetica. Questa regola di lavorazione CNC della camera di rilevamento si applica sia all'alluminio che all'acciaio inossidabile. Quando le tolleranze di planarità sono molto strette, la rettifica consente di ottenere finiture ancora più precise. Scegliere la finitura più adatta alle proprie esigenze di vuoto.
Come fa NOBLE a mantenere la qualità in diversi settori industriali?
NOBLE possiede le certificazioni di qualità necessarie. La lavorazione e la finitura interne eliminano i rischi derivanti dal trasferimento dei pezzi tra i vari reparti. Ogni processo è documentato e verificato. Questa integrazione con le macchine a controllo numerico garantisce risultati costanti per i clienti dei settori dei semiconduttori, aerospaziale e medicale.







